

InngangurKúluskrúfur eru meðal mikilvægustu gírhluta sem notaðir eru í nútíma sjálfvirknikerfum. Þær umbreyta snúningshreyfingu í nákvæma línulega hreyfingu í gegnum endurhringingu stálkúlna, veita mikla skilvirkni, framúrskarandi staðsetningarnákvæmni, lágan núning og langan endingartíma. Kúluskrúfur eru mikið notaðar í CNC vélar, iðnaðarvélmenni, sjálfvirkar framleiðslulínur, hálfleiðarabúnað, lækningatæki, pökkunarvélar og mörg önnur nákvæmnishreyfingarkerfi. Það er nauðsynlegt að velja rétta boltagerð. Undirstærð kúluskrúfa getur valdið of miklu sliti, titringi og minni endingartíma, á meðan líkan í yfirstærð getur aukið búnaðarkostnað að óþörfu. Þessi handbók útskýrir lykilþættina sem ætti að hafa í huga þegar þú velur kúluskrúfu fyrir notkun þína.

1. Skildu umsóknarkröfur þínarÁður en kúluskrúfa er valin er mikilvægt að skilgreina vel rekstrarskilyrði búnaðarins. Lykilatriði eru:
- Vélargerð
- Ferðalengd (slag)
- Burðargeta
- Rekstrarhraði
- Staðsetningarnákvæmni
- Uppsetningaraðferð
- Vinnuumhverfi
Mismunandi forrit krefjast mismunandi frammistöðuforgangs.Til dæmis:
- CNC vinnslustöðvar leggja áherslu á nákvæmni og stífni.
- Sjálfvirk meðhöndlunarkerfi setja hraða og skilvirkni í forgang.
- Lækningabúnaður krefst oft sléttrar og hljóðlátrar notkunar.
Skýr skilningur á forritinu hjálpar til við að tryggja að rétt kúluskrúfaforskrift sé valin.
2. Reiknaðu nauðsynlega álagBurðargeta er einn mikilvægasti þátturinn í vali á kúluskrúfum. Heildarálagið inniheldur venjulega:ÁsálagKrafturinn sem verkar beint meðfram ás skrúfunnar, þar á meðal:
- Flytjandi borðþyngd
- Þyngd vinnustykkis
- Þyngd búnaðar
- Ytri rekstraröfl
Kvik álagViðbótarkraftar sem myndast við hröðun og hraðaminnkun. Við val á kúluskrúfu ættu verkfræðingar að hafa í huga:
- Hámarks álag
- Meðalrekstrarálag
- Álag eða höggálag
Hærra álag krefst almennt stærra skrúfuþvermáls og hærra kraftmikilla álags.3. Veldu viðeigandi forystuBlý vísar til línulegrar vegalengdar sem kúluhnetan ferðast við eina heila snúning skrúfunnar. Algengir blývalkostir eru:
| Fyrirmynd | Blý |
| 1605 | 5 mm |
| 1610 | 10 mm |
| 2005 | 5 mm |
| 2010 | 10 mm |
| 2510 | 10 mm |
| 3210 | 10 mm |
| 4010 | 10 mm |
| 4020 | 20 mm |
Til dæmis:SFNUR1605
- Þvermál skrúfa: 16 mm
- Blý: 5 mm
SFNUR1610
- Þvermál skrúfa: 16 mm
- Blý: 10 mm
Leiðarvalsreglur Lítil blý (5 mm)Kostir:
- Hærri þrýstikraftur
- Betri staðsetningarnákvæmni
- Bætt álagsstýring
Hentar fyrir:
- CNC vélar
- Leturgröftur vélar
- Nákvæm staðsetningarbúnaður
Stórt blý (10 mm, 20 mm)Kostir:
- Meiri ferðahraði
- Meiri framleiðni
- Hraðari hringrásartímar
Hentar fyrir:
- Sjálfvirknikerfi
- Pökkunarvélar
- Efnismeðferðarbúnaður
Í einföldu máli:Minni leiðarar veita meiri þrýsting en stærri leiðarar veita meiri hraða.
4. Veldu rétta skrúfuþvermálÞvermál skrúfunnar hefur áhrif á:
- Burðargeta
- Stífleiki
- Mikilvægur hraði
- Viðnám gegn beygju
Algengar þvermál eru:
- 12 mm
- 16 mm
- 20 mm
- 25 mm
- 32 mm
- 40 mm
- 50 mm
Eftir því sem ferðalengd eykst þarf almennt stærri þvermál til að viðhalda stöðugleika og koma í veg fyrir titring.Dæmigert tilvísunarhandbók
| Ferðalengd | Ráðlagður þvermál |
| Allt að 500 mm | 12–16 mm |
| 500–1000 mm | 16–25 mm |
| 1000–2000 mm | 25–40 mm |
| Yfir 2000 mm | 40 mm og stærri |
Dæmi:
- 300 mm ferð→1605
- 800 mm ferð→2005 eða 2505
- 1500 mm ferð→3210 eða 4010
Lengri skrúfur krefjast frekari athygli á mikilvægum hraða og stuðningsstillingum.
5. Ákvarða áskilinn hraðaVélarhraði hefur bein áhrif á val á blýi og snúningshraða. Útreikningsformúla: Línuhraði (mm/mín.)=Mótorhraði (rpm) × blý (mm)Dæmi: Mótorhraði: 3000 rpmLead: 10 mm Niðurstaða:3000 × 10=30,000 mm/mín.{8mín.jafngildir: stóra notkun, 3 mín. Mælt er með leiðum og viðeigandi burðarvirkjum til að lágmarka titring og ómun.6. Veldu áskilið nákvæmnistigNákvæmni kúluskrúfa hefur bein áhrif á nákvæmni staðsetningar. Algengar nákvæmni einkunnir eru:
| Einkunn | Lýsing |
| C0 | Ofur nákvæmni |
| C1 | Mikil nákvæmni |
| C3 | Nákvæmni einkunn |
| C5 | Staðlað iðnaðareinkunn |
| C7 | Hagkvæm einkunn |
| C10 | Almenn sendingareinkunn |
Dæmigert forritC3
- Nákvæmar mala vélar
- Hágæða-vinnslustöðvar
C5
- CNC búnaður
- Sjálfvirknikerfi
C7
- Flutningsbúnaður
- Almennar iðnaðarvélar
Meðal iðnaðarforrita eru C5 og C7 algengustu einkunnirnar.
7. Veldu viðeigandi kúluhnetuhönnunMismunandi forrit krefjast mismunandi hneta stillingar.SFU röðEiginleikar:
- Hringlaga flanshönnun
- Auðveld uppsetning
- Mikið notað í sjálfvirknibúnaði
SFNU röðEiginleikar:
- Sívalur hneta líkami
- Fyrirferðarlítið uppsetningarrými
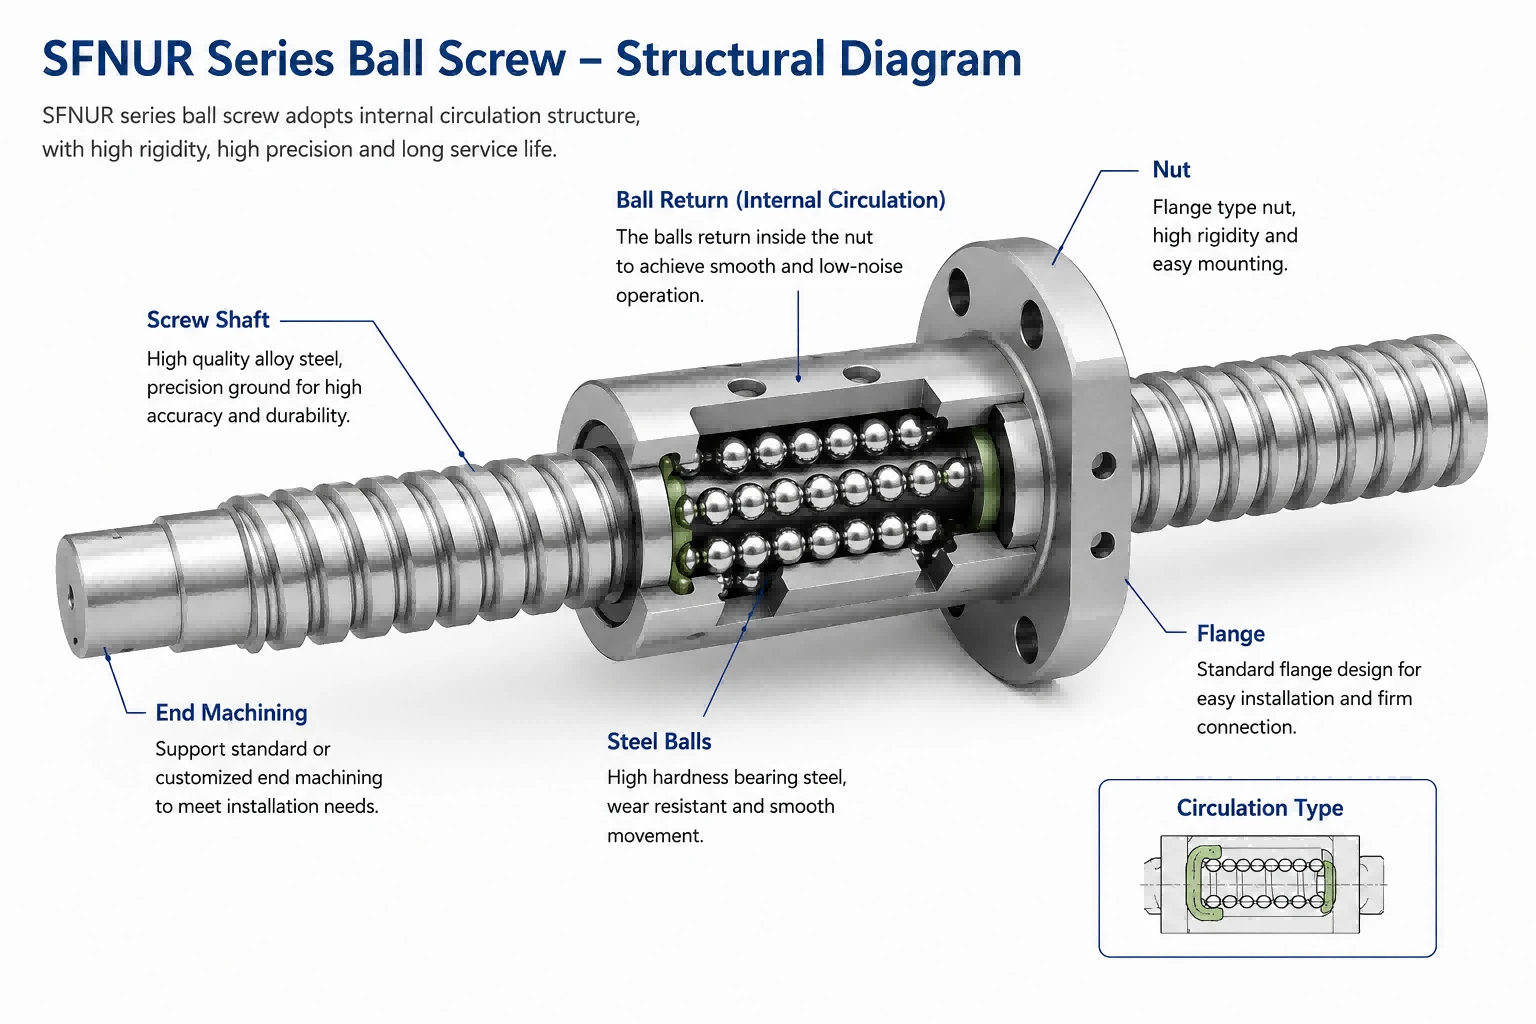
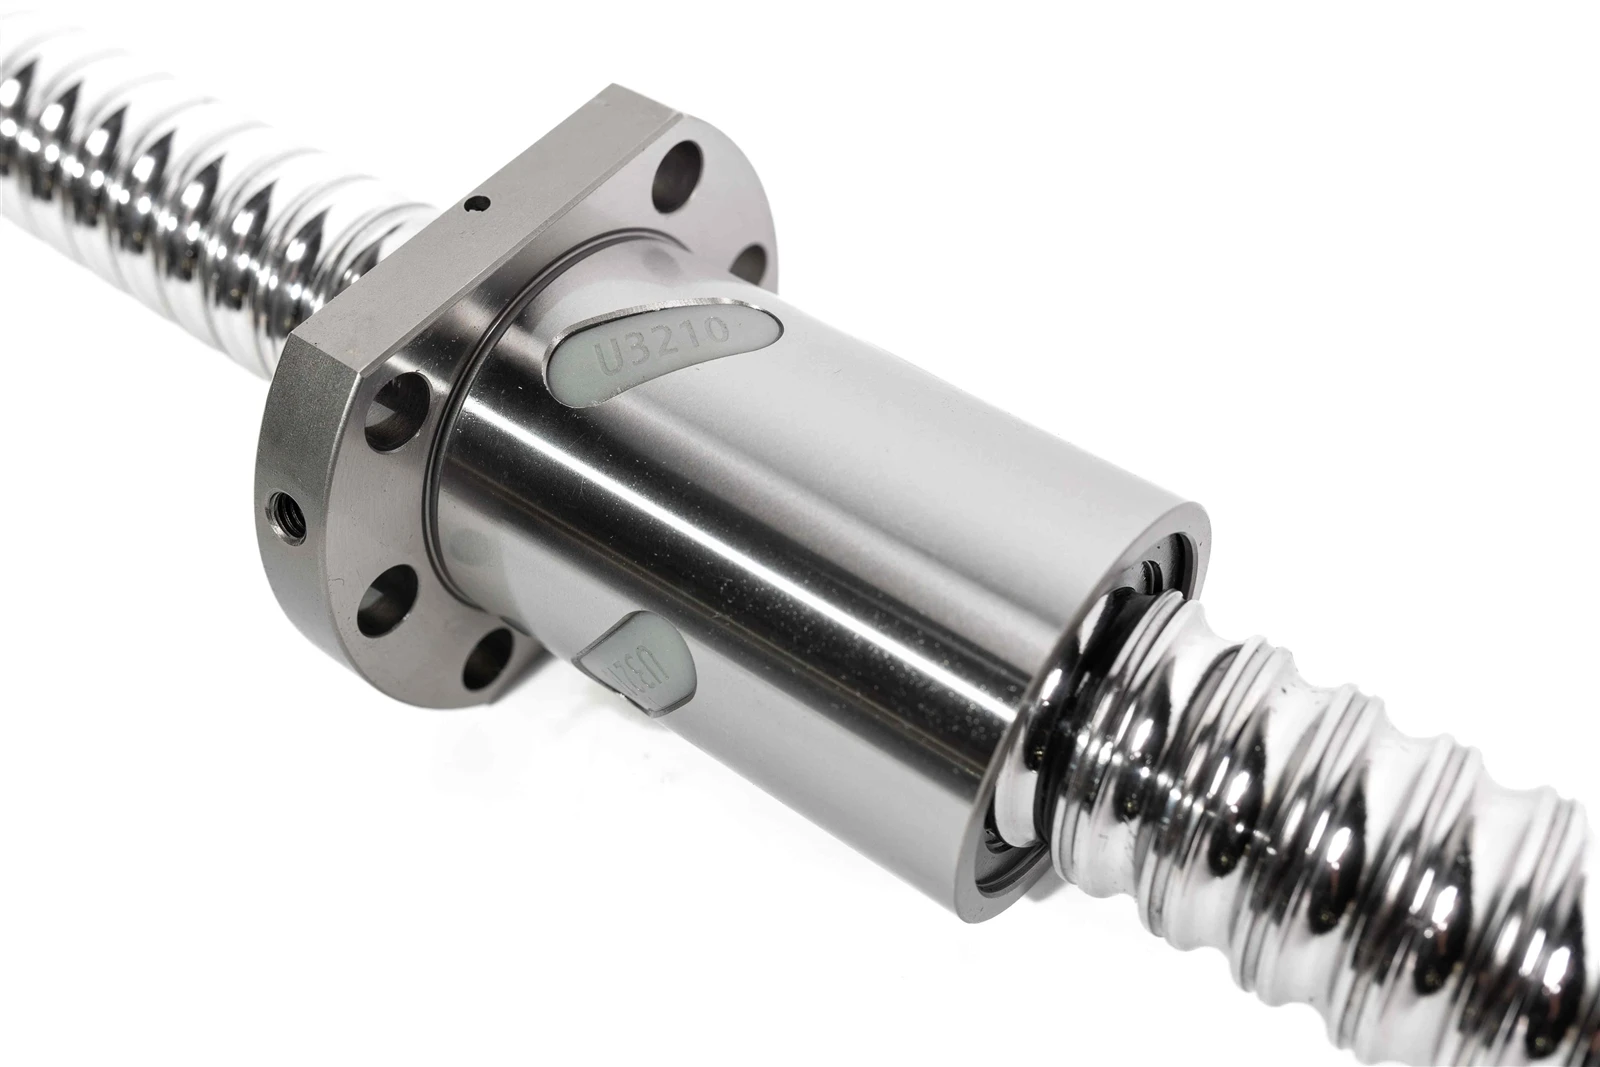
SFNUR röðEiginleikar:
- Tvöföld-skorin flanshönnun
- Meiri festingarstífni
- Vinsælt í sjálfvirkum vélum
DFU / DFUR röðEiginleikar:
- Tvöföld hneta forhleðsla uppbygging
- Minni bakslag
- Bætt staðsetningarnákvæmni
8. Íhugaðu uppsetningarstillingunaStuðningsmannvirki hafa veruleg áhrif á frammistöðu kúluskrúfa.Lagað-Styður (FK + FF)Kostir:
- Algengasta uppsetningin
- Góð stífni
- Kostnaður-hagkvæmur
Fast-Lögur (BK + BF)Kostir:
- Meiri stífni
- Hentar fyrir-háhraða forrit
- Betri staðsetningarárangur
Styður-StyðurKostir:
- Minni kostnaður
- Hentar fyrir almenna notkun
Fyrir flestan sjálfvirknibúnað er mælt með forhlaðnum fasta-endastuðningsfyrirkomulagi.
9. Metið umhverfisaðstæðurNotkunarskilyrði geta haft veruleg áhrif á líftíma kúluskrúfa. Þættir sem þarf að hafa í huga eru:
- Rykmengun
- Útsetning fyrir raka
- Hár hiti
- Ætandi umhverfi
Ráðlagðar verndarráðstafanir:
- Hlífðarhlífar
- Belgverðir
- Sjálfvirk smurkerfi
- Ryðfrítt stál kúluskrúfur
Rétt vörn hjálpar til við að hámarka endingartíma og viðhalda nákvæmni til lengri-tíma.
10. Dæmi um val á boltaskrúfuUmsókn: Kröfur um sjálfvirkan flutningsvettvang:
- Ferðalengd: 800 mm
- Burðargeta: 80 kg
- Hraði: 1000 mm/s
- Staðsetningarnákvæmni: ±0,05 mm
Ráðlagður lausn:
- Gerð: SFNUR2510
- Þvermál skrúfa: 25 mm
- Blý: 10 mm
- Nákvæmni einkunn: C5
- Stuðningseining: BK20 + BF20
Þessi uppsetning býður upp á frábært jafnvægi á hraða, stífni, nákvæmni og endingu fyrir sjálfvirka meðhöndlun.
NiðurstaðaAð velja rétta kúluskrúfu felur í sér miklu meira en að velja tegundarnúmer. Álag, hraði, ferðalengd, nákvæmni, burðarvirki og rekstrarumhverfi verður að meta saman. Rétt valin kúluskrúfa bætir afköst vélarinnar, eykur endingartíma, dregur úr viðhaldskostnaði og eykur heildarframleiðslu skilvirkni. Til að ákvarða hentugustu forskrift kúluskrúfu er gagnlegt að veita eftirfarandi upplýsingar:
- Ferðalengd
- Hleðsluþyngd
- Áskilinn hraði
- Uppsetningarstillingar
- Krafa um nákvæmni
Með þessum lykilbreytum geta verkfræðingar fljótt fundið bestu kúluskrúfulausnina fyrir notkun þeirra.