

Með margra ára reynslu af vélrænni hönnun og gangsetningu búnaðar hef ég lent í óteljandi gírbilum í vélum og fundið algenga gildru í iðnaði: Flestir tæknimenn fylgja vanahugsun þegar þeir velja kúluskrúfuhnetur -þeir passa aðeins við gerðir byggðar á uppsetningarmáli, blýi og ytra þvermáli frá teikningum og setja pantanir beint svo lengi sem forskriftirnar passa. Þó að þetta virðist -vandræðalaust líta þeir framhjá flóknum raunverulegum-rekstrarskilyrðum, sem leiðir til ýmissa bilana í sendingunni stuttu eftir gangsetningu búnaðar. Margir hafa tilhneigingu til að rekja nákvæmni hnignun, óeðlilegan ganghávaða og staðsetningarsvif til lélegrar vörugæða, en mikill meirihluti bilana stafar af ósamræmdu vali, óviðeigandi skipulagi og ófullnægjandi viðhaldi, frekar en göllum í íhlutunum sjálfum.
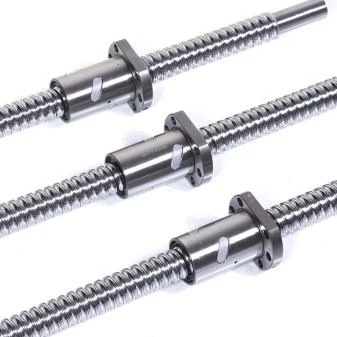
Sem kjarnahluti línulegrar flutningskerfis breyta kúluskrúfuhnetum snúningshreyfingu í línulega hreyfingu á sama tíma og hún skilar nákvæmri staðsetningu og stöðugri burðargetu-. Gangnákvæmni, stöðugleiki og endingartími alls sjálfvirknibúnaðar og CNC véla eru nátengd frammistöðu þeirra. Mikil fræðileg þekking á kúluskrúfuhnetum er til á markaðnum, en samt er mest af efni bundið við kennslubækur, með af skornum skammti, hagnýt innsýn sem er sérsniðin að-aðgerðum á staðnum. Í dag, með stífum kennslubókakenningum til hliðar, mun ég deila kjarnavalsrökfræði, byggingarmun, samsvörunaraðferðum við vinnuskilyrði og algengum-gildrum á staðnum sem byggist á-reynslu minni í ó-hefðbundnum búnaðarhönnun, villuleit á vettvangi og endurskoðun véla-öllum-atburðarásum á vettvangi{9}}.
Til að framkvæma rétt val verður þú fyrst að greina á milli tveggja almennra skrúfuhneta sem eru mikið notaðar á iðnaðarsvæðum: hefðbundnar blýskrúfur og kúluskrúfuhnetur. Ekki er hægt að sleppa þessu grundvallarþrepi, þar sem viðeigandi aðstæður þeirra eru algjörlega aðskildar og skipting er aldrei leyfð. Hefðbundnar blýskrúfur treysta á beina snertingu milli þráðflata. Styrkur þeirra liggur í einfaldri smíði, kostnaðar-hagkvæmni og áreiðanlegum sjálf-læsandi afköstum, fullnægjandi lítilli-nákvæmni, lágri-tíðni hjálparforritum eins og handvirkri stillingu, einföldum búnaðarstuðningi og kyrrstöðumörkum. Hins vegar hafa þeir áberandi galla: hár núningsþol og afar lítil flutningsskilvirkni. Þráðarslit hraðar verulega við langtíma gagnkvæma notkun, sem leiðir til óhóflegs bakslags, truflana og staðsetningarbilunar innan aðeins nokkurra mánaða ef það er notað á sjálfvirkar línur eða nákvæmar staðsetningarvélar.
Vegna takmarkana á rennibyggingum -gerðarinnar hafa kúluskrúfuhnetur orðið alhliða staðallinn fyrir sjálfvirkar framleiðslulínur í iðnaði, nákvæmar CNC vélar, leysibúnað og meðhöndlunareiningar fyrir hálfleiðara. Þeir yfirgefa algjörlega hefðbundinn rennandi núning og samþykkja rúllandi gírskiptingu í gegnum stálkúlur sem streyma á milli skrúfaskaftsins og hnetunnar og draga verulega úr núningsviðnámi. Þetta skilar umtalsverðum uppfærslum á skilvirkni flutnings, sléttri gang, hávaðaminnkun og nákvæmni stöðugleika, með endingartíma margfalt lengri en hefðbundnar blýskrúfur. Kúluskrúfuhnetur á markaðnum eru með fjölbreytt úrval af forskriftum með gríðarlega mismunandi stífni, burðargetu og háhraðaafköstum sem henta fyrir mismunandi notkunarsvið. Meðal þeirra eruSFNUR4010þjónar sem klassískt alhliða líkan fyrir meðalstóran-sjálfvirknibúnað og venjuleg vinnsluverkfæri, státar af jafnvægi í heildarafköstum, hóflegu burðargetu og stífni.
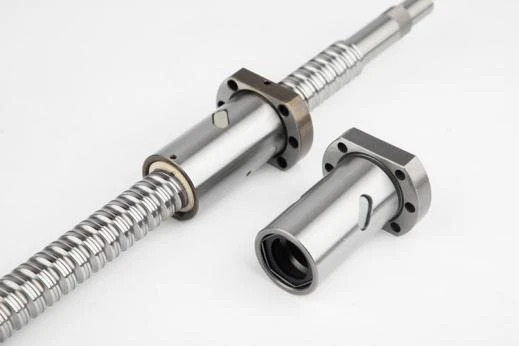
Margir nýliðar í iðnaði einbeita sér aðeins að ytri víddum við val, ómeðvitað um að uppbygging kúluhringrásarinnar ákvarðar-háhraða afköst og endingartíma. Þrjár almennar dreifingarhönnun ráða ríkjum í greininni: ytri dreifing, innri dreifing og end-lokaflæði. Enginn hefur algjöra kosti umfram aðra-hæfni fer eingöngu eftir vinnuaðstæðum. Að velja ósamrýmanlegt skipulag mun kalla fram tíðar bilanir, jafnvel með úrvalshlutum.
Kúluhnetur fyrir ytri hringrás eru útbreiddasta og -hagkvæmasti kosturinn á markaðnum, með ytri snúningsrörum sem festar eru utan á hnetuna til að auðvelda hringrás kúlu. Stærsti kostur þeirra liggur í mikilli samsetningu umburðarlyndi: minniháttar frávik við uppsetningu munu ekki valda truflun eða varanlegum skemmdum. Þeir leyfa einnig auðvelt viðhald með viðráðanlegum viðgerðarkostnaði. Þessi tegund passar fullkomlega við pökkunarvélar, flutningsbúnað og almennar léttar meðhöndlunareiningar sem krefjast lágs hraða, staðlaðs hleðslu og engar ofur-kröfur um mikla nákvæmni. Mikilvægur veikleiki þeirra er sá að ytri afturrör taka upp auka uppsetningarpláss. Við háan hraða mynda ójöfn boltaskipti of miklum titringi, óeðlilegum hávaða og jafnvel losun bolta, sem gerir þá óhentuga fyrir erfiðar notkunaraðstæður sem fela í sér mikinn hraða, tíðar byrjunar-stopplotur og ofur-nákvæma staðsetningu.

Innri hringrás kúluhnetur eru eingöngu ætlaðar fyrir nákvæmni vélar, með núll útstæð ytri burðarvirki og lokaða kúlu hringrás að veruleika með innbyggðum -deflectors. Þeir eru með fyrirferðarlítinn, stífan yfirbyggingu, ofur-hljóðlátan-hraðan titring og mun yfirburða-hraðastöðugleika og endurtekna staðsetningarnákvæmni samanborið við ytri hringrásarvalkosti. Innri hringrásarhnetur eru settar í forgang fyrir CNC vinnslustöðvar, nákvæmar skoðunarrennibrautir, hálfleiðara nákvæmnieiningar og hágæða leysivinnslubúnað með ströngum kröfum um nákvæmni og stöðugleika. Eini ókostur þeirra er afar næmni fyrir rekstrarumhverfi og samsetningarstöðlum. Harðir aðskotaefni eins og málmflísar og verkstæðisryk sem berst inn í hlaupbrautirnar munu varanlega rispa nákvæma vinnufleti og bilaðar einingar þurfa almennt að skipta um fulla skrúfu-hnetusamstæðu, sem veldur miklum viðhaldskostnaði.
End-hönnun hringrásarloka táknar uppfært blendingsafbrigði sem samþættir styrkleika ytri og innri hringrásarmannvirkja, skilar frábærum háhraðaafköstum, aukinni höggþol og mýkri aflflutningi. Mikið notað á undanförnum árum fyrir há-há-háhraða sjálfvirkar línur, nákvæman CNC búnað og hraða meðhöndlunareiningum, þær hafa orðið almenna valstefnan fyrir nýjar há-nákvæmar vélar.
Fyrir utan kjarna hringrásarkerfisins, er val á forhleðslustigi meðal algengustu rangt metnu skrefa á -síðunni, sem stýrir beint staðsetningarnákvæmni búnaðar og snýr við stöðugleika. Kjarnahlutverk forhleðslu er að koma í veg fyrir áslegt bakslag á milli skrúfuskafts og hneta, sem eyðir dauðri ferðaskekkju við ássnúningar-mikilvæga tryggingin fyrir stöðugri endurtekinni staðsetningarnákvæmni. Þrjár almennar forhleðslustillingar eru víða notaðar, hver sniðin að sérstökum umsóknaraðstæðum:
Forhleðsla millibils: Einföld,-lítil hönnun með fastri forhleðslustærð, hentugur fyrir venjulegan sjálfvirknibúnað við stöðugar rekstraraðstæður án þess að krefjast reglulegrar nákvæmniklippingar.
Offset forhleðsla blýs: Lítil stærð og einstök stífni, eingöngu hönnuð fyrir grannar nákvæmniseiningar, með athyglisverðan galla vegna engrar nákvæmni uppbótargetu eftir langvarandi-slit.
Tvöföld-hnetuforhleðsla: Skilar mestu nákvæmni með stillanlegri fínstillingu-og framúrskarandi langtíma-rekstrarstöðugleika, sem gerir það að besta vali fyrir nákvæmar vélar, mikla-nákvæmni skoðunarverkfæri og kjarnastaðsetningarbúnað.
Leiðrétta verður ríkjandi misskilning í iðnaði: hærra forhleðsla jafngildir ekki betri afköstum. Margir rekstraraðilar tilgreina í blindni þungar forhleðsluafbrigði í leit að núlli bakslagi, aðeins til að ná fram öfugum áhrifum. Of mikið forálag eykur verulega snertiálag milli stálkúlna og hlaupabrauta, eykur gírviðnám, framkallar mikinn hita í notkun og flýtir fyrir sliti íhluta. Í stað þess að bæta nákvæmni leiðir þetta til vélræns titrings, servóofhleðsluviðvörunar og verulega styttri endingartíma skrúfuhneta. Létt forhleðsla passar við venjulegar léttar-hleðsluvélar; miðlungs forhleðsla er tilnefnd fyrir nákvæman staðsetningarbúnað; þungar forhleðslur eru aðeins nauðsynlegar fyrir þungar-þungar,-háhraða vélar með tíðum ássnúningi.
Útreikningur á álagi og snúningshraða mynda annan kjarnavalseftirlitspunkt-fræðilegar færibreytur vörulista er ekki hægt að afrita beint til hönnunarviðmiðunar. Metið virkt og kyrrstætt álag sem prentað er á vörulista eru mældar við kjöraðstæður á rannsóknarstofu, á meðan raunverulegar iðnaðarstöðvar eru með tíðar byrjunar-stöðvunarlotur, tafarlaust höggálag, sérvitringa og viðvarandi háhraðavirkni sem flýtir fyrir niðurbroti íhluta langt umfram fræðileg viðmið. Öryggisstuðull frá 1,2 til 1,5 skal vera frátekinn fyrir staðlað vinnuskilyrði; í erfiðu umhverfi með tíðri högghleðslu verður öryggisstuðullinn að vera hækkaður yfir 2 til að koma í veg fyrir að kappakstursbrautin slípast og hröð nákvæmni hrörnun af völdum langtíma þreytu slits. Ennfremur ber hver skrúfuhneta uppbygging hámarks leyfilegs snúningshraðaþröskuld. Langtíma-ofhraðanotkun á ytri hringrásarhnetum mun trufla hringrás kúlu, kalla fram óeðlilegan hávaða, hitamyndun og stórkostlegt nákvæmnistap.
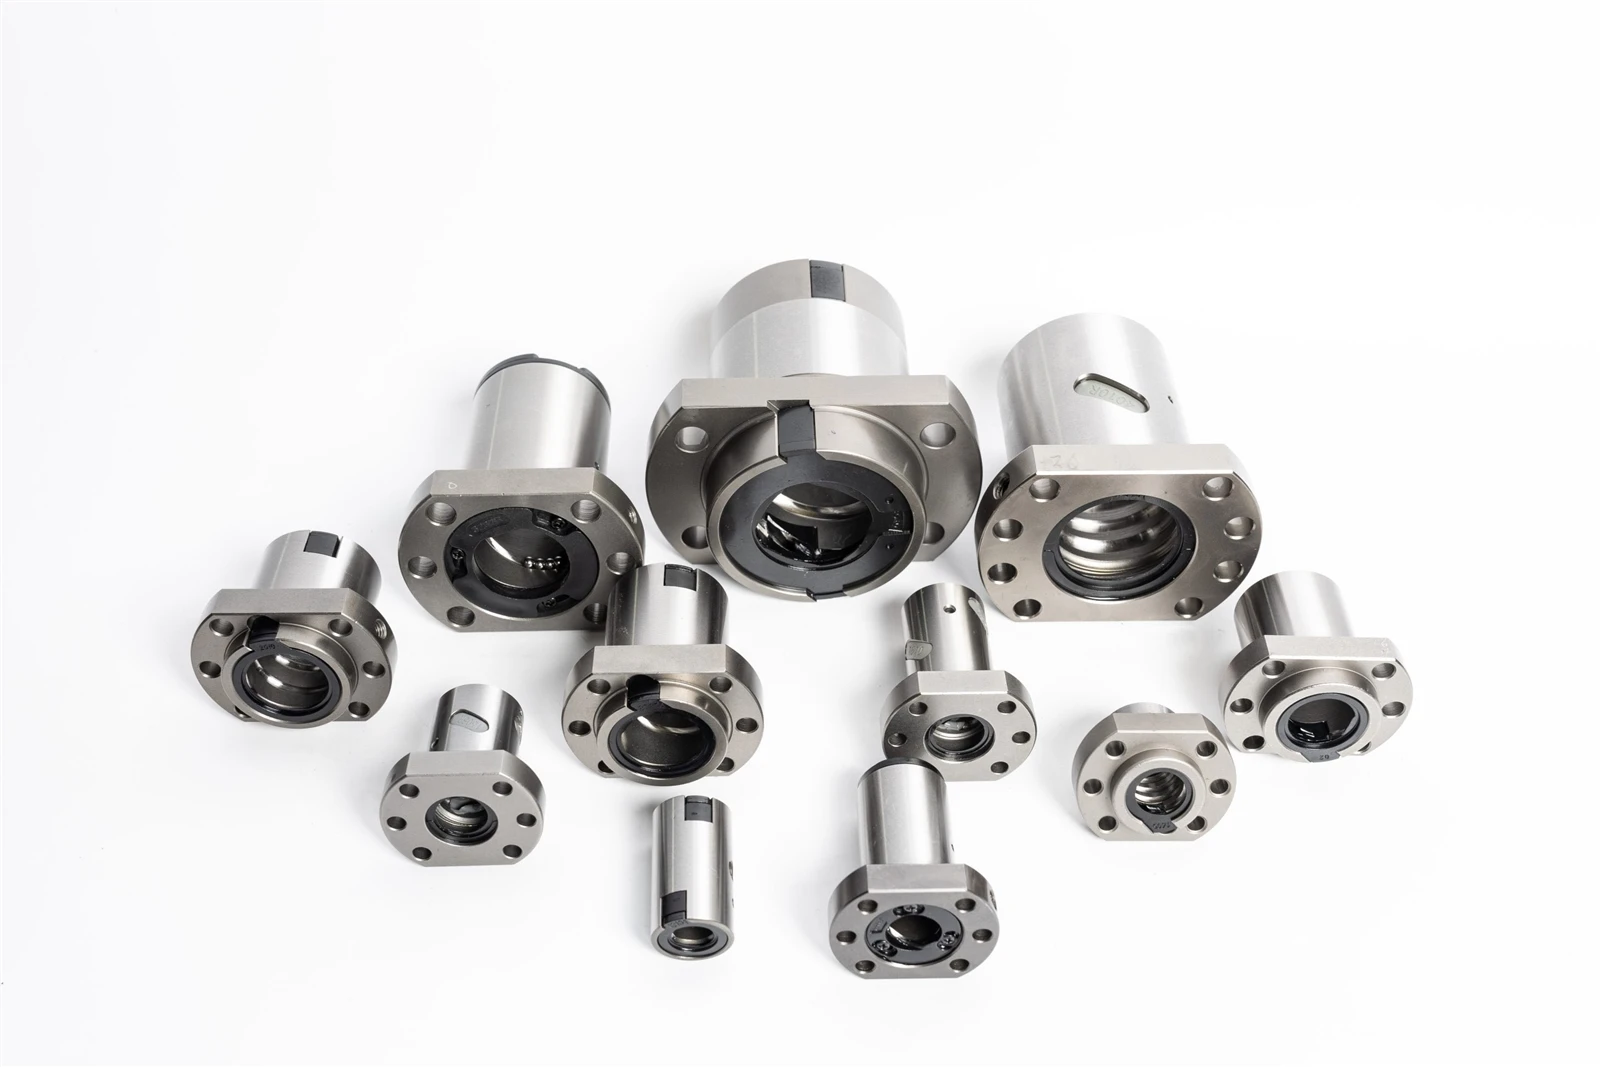
Samhæfni við vinnuskilyrði og reglubundið viðhald eru þau smáatriði sem gleymast en samt skapa stórar eyður í endingartíma búnaðar. Fyrir vinnsluverkstæði fyllt með ryki og málmflísum eru kúluskrúfur með tvöföldu-lagi ryksköfum og sjónauka hlífðarhlíf nauðsynlegar til að koma í veg fyrir að hörð aðskotaefni skemmi yfirborð hlaupbrautarinnar. Fyrir rakt umhverfi sem er útsett fyrir skurðvökva og ætandi olíu skaltu velja yfirborðs-hertar, and-tæringarmeðhöndlaðar skrúfuhnetur til að koma í veg fyrir þráðryð og gírteppu. Rekstrarsviðsmyndir við háan-hita krefjast sérhæfðrar-hitaþolinnar fitu til að koma í veg fyrir hraða kolsýringu og bilun á venjulegum smurefnum. Sérhæfð forrit eins og ryk-laus verkstæði og nákvæmur lækningabúnaður krefjast lítillar-sveiflu, ryk-lausra hreinna smurefna til að forðast mengun framleiðsluumhverfis.
Staðlaðar samsetningaraðferðir eru jafn mikilvægar. Margar nýjar vélar standast fullnægjandi prófun eftir-upptöku í verksmiðjunni en þróa með sér óhóflegt bakslag og staðsetningarrek eftir eins til tveggja mánaða notkun, næstum alltaf á rætur sínar í uppsetningu sem ekki er -samhæfð. Á meðan á samsetningu stendur er nauðsynlegt að fylgja ströngu samræmi við staðla um samhliða skrúfu og flata yfirborðsfestingar undirstöðu til að koma í veg fyrir einhliða sérvitringa og staðbundið óhóflegt slit á hnetum. Nýr búnaður verður að gangast undir-lághraða án-álags í gangi- áður en hægt er að hlaða hann smám saman; bein há-hraða þung-ræsing-stöðvunaraðgerð er bönnuð til að vernda stálkúlur og kappakstursfleti að fullu og lengja endingartíma íhluta.
Í stuttu máli er val á kúluskrúfuhnetum aldrei einfalt verkefni við víddarsamsvörun og líkanaleit, heldur yfirgripsmikið mat sem nær yfir byggingareiginleika, forhleðslubreytur, álag og snúningshraða, rekstrarumhverfi og samsetningarviðhaldsreglur. Val á vélhönnun krefst hvorki í blindni að kaupa of dýra háa-íhluti né lækka kostnað með því að vantilgreina hluta. Fágað úrval samræmt raunverulegum-rekstrarskilyrðum á staðnum, parað við stöðluð uppsetningarverkflæði og reglubundið viðhald, getur í grundvallaratriðum dregið úr bilunum í búnaði, stöðugt gírnákvæmni og dregið verulega úr langtímaviðhaldi og endurnýjunarkostnaði til lengri tíma litið-þetta er kjarninn í framlínu vélhönnunar og viðhaldsverkfræði búnaðar.