

Línulegir teinar eru grunnþættir sem tryggja línulega hreyfistöðugleika, staðsetningarnákvæmni og endingartíma sjálfvirks búnaðar, nákvæmni véla og greindar framleiðslulína í burðarvirkishönnun. Margir hönnuðir hafa tilhneigingu til að velja gerðir einfaldlega byggðar á búnaðarvíddum og sýnishornsbreytum en hunsa mikilvægar breytur eins og álagsskilyrði, hreyfieiginleika og þjónustuumhverfi. Þetta leiðir oft til algengra galla, þar á meðal óeðlilegs hávaða í járnbrautum, hnignunar á nákvæmni, rennibrautar stöðvast og ótímabært slits. Í raun er engin alhliða formúla fyrir línulegt járnbrautarval. Kjarnareglan er fínpússuð samsvörun í samræmi við raunveruleg vinnuskilyrði, jafnvægi á fjórum lykilvíddum: nákvæmni, stífni, endingartíma og kostnaði. Þetta hefur lengi verið kjarnavalsrökfræði háttsettra iðnaðarverkfræðinga. Með því að sameina margra ára hagnýta reynslu í hönnun búnaðar og gangsetningu, flokkar þessi grein kerfisbundið allt valferlið, lykilatriði og aðlögunarhæfni að atburðarás fyrir línulegar teina, og hjálpar hönnuðum að forðast algengar gildrur við val.

Nákvæmur útreikningur á raunverulegu álagi er alltaf fyrsta skrefið í vali og grunnurinn að allri samsvörun breytu, sem og mest villu-tengilinn. Flestir yngri hönnuðir velja járnbrautarlíkön eingöngu í samræmi við kyrrstöðuþyngd vinnuborðsins og hunsa algjörlega kraftmikla hreyfingu, sérvitringa og höggálag. Þetta hefur í för með sér undirmálsval á járnbrautum og ófullnægjandi rekstrarstöðugleika búnaðar. Við raunveruleg vinnuskilyrði er álagi sem borið er af línulegum teinum skipt í kyrrstöðuálag og kraftmikið álag. Statískt álag vísar til kraftsins sem beitt er þegar búnaðurinn er kyrrstæður eða læstur, sem ákvarðar stöðustöðugleika járnbrautarinnar og kemur í veg fyrir aflögun og tilfærslu við kyrrstöðu. Kvikt álag vísar til kraftmikils krafts sem myndast við fram og aftur hreyfingu, ræsingu-stopp og hröðun búnaðarins, sem ákvarðar beinlínis endingartíma járnbrautarinnar.
Almenn öryggisvalsstaðlar iðnaðarins eru skýrir. Stöðuálag skal vera að minnsta kosti 1,5 sinnum hámarks raunverulegt stöðuálag til að koma í veg fyrir aflögunaráhættu við staðsetningar kyrrstöðu. Kraftmikið nafnálag skal halda öryggisstuðlinum 1,2 til 1,5 í samræmi við hröðun búnaðar og ræsingar-stöðvunartíðni. Sérstaklega skal huga að nauðungardreifingu. Flest vinnuborð búnaðar þjást af þyngdarmiðju fráviki og einhliða álagi, þannig að hámarksálag sem er borið á einni braut eða einum rennibraut, frekar en meðalálag, skal tekið sem valgrundvöll. Fyrir vinnuaðstæður með mikilli-hraða fram og aftur hreyfingu, tíðri byrjun-stoppi og stimplunaráhrifum ætti að auka öryggisstuðulinn á viðeigandi hátt til að koma í veg fyrir þreytu slit á járnbrautarkúlum af völdum langtímaálags til skiptis. Í hefðbundinni hönnun er mælt með því að raunverulegt álag eins sleðans fari ekki yfir 70% af álaginu á kraftmiklu álagi hans til að tryggja næga framlegð fyrir stöðuga-langtíma notkun.
Eftir útreikning á álagi er annað skrefið að passa nákvæmnistig og forhleðslustig, sem eru lykillinn að því að greina búnaðarstig og tryggja nákvæmni hreyfingar. Almennar línulegar teinar á markaðnum eru skipt í margar nákvæmnisgráður: venjuleg gráðu, háþróuð gráðu, nákvæmni einkunn og ofur-nákvæmni einkunn, hver samsvarar gjörólíkum notkunarsviðum. Meiri nákvæmni þýðir ekki alltaf betri frammistöðu. Blindval á hár-nákvæmni teinum mun auka verulega búnaðarkostnað og valda offramboði, en of lítil nákvæmni mun ekki uppfylla kröfur um vinnslu og staðsetningar búnaðar.
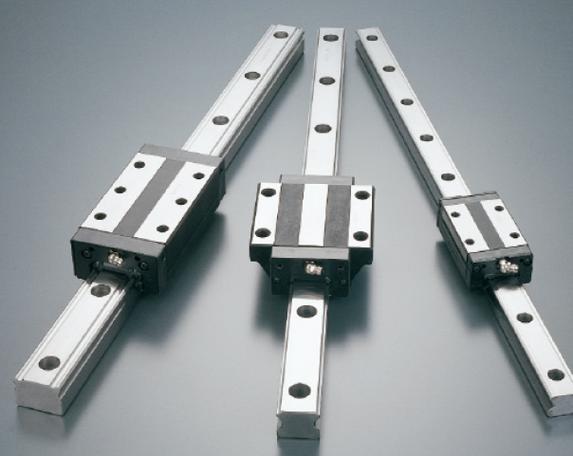
Venjulegar-teinar henta fyrir hefðbundinn sjálfvirkan búnað eins og pökkunarvélar, flutningsbúnað og venjulegar flokkunarvélar. Þessi tæki hafa lausar kröfur um staðsetningarþol og þurfa aðeins grunnlínulega hreyfingu með stóru leyfilegu villusviði. Háþróaðar-teinar eru að mestu notaðar á almennar vélar, lítinn vinnslubúnað og greiningarverkfæri, sem uppfylla kröfur um miðlungs-nákvæmni staðsetningar og gagnkvæmrar hreyfingar. Nákvæmni og hærri-teinar eru aðallega notaðar í CNC vinnslustöðvum, nákvæmnisprófunarbúnaði, hálfleiðara aukabúnaði og öðrum aðstæðum sem krefjast strangrar staðsetningarnákvæmni og endurtekinnar staðsetningarnákvæmni. Ofur-nákvæmar teinar eru aðeins notaðar í háum-atburðarásum með míkróna-kröfum um nákvæmni, þar með talið skífuskurði, sjóngreiningu og nákvæmni rannsóknarstofubúnaði.Nákvæmar línulegar teinareru með ströngum framleiðsluferlum, sem gerir þeim kleift að laga sig að háum-vinnuskilyrðum sem krefjast mikillar-nákvæmni ör-hreyfingar og háhraðastöðugleika, sem gerir þá að ákjósanlegum kjarnahreyfingarhlutum fyrir nákvæmnisbúnað.
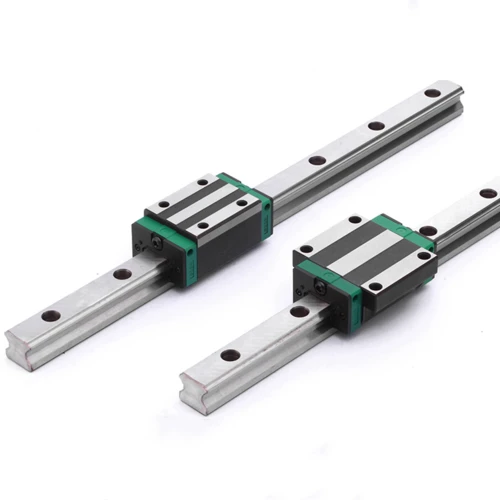
Val á forhleðsluflokki er jafn mikilvægt. Kjarnahlutverk forhleðslu er að útrýma járnbrautum og bæta hreyfistífleika og nákvæmni stöðugleika. Hins vegar mun of mikið forálag auka núningsþol, auka slit og draga úr vinnuhraða. Iðnaðurinn hefur skýrar hefðbundnar valreglur fyrir mismunandi hreyfiskilyrði. Létt forhleðsla án truflunar frá úthreinsun lagar sig að lágum-hraða og stöðugum rekstrarbúnaði, skilar mjúkri hreyfingu og minni orkunotkun. Miðlungs forhleðsla með lítilsháttar truflun er mest notaða tegundin í sjálfvirkum búnaði, hentugur fyrir meðalhraða og-hraða notkun og hefðbundin byrjun-stöðvun vinnuskilyrða án mikils höggs, sem jafnar stífleika og sléttleika. Mikið forhleðsla með miklum truflunum veitir mesta stífleika, eingöngu beitt við há-hraða, mikið-álag og mikil-áhrifasvið sem krefjast algjörlega bilunar-frírrar hreyfingar, eins og nákvæmar vélar og þungur-vinnslubúnaður. Ekki er mælt með venjulegum búnaði til að nota mikið forálag til að koma í veg fyrir stöðvun, upphitun og styttan endingartíma af völdum of mikils forálags. Hvað varðar hraðaaðlögunarstaðla, létt forhleðsla passar við vinnuhraða undir 0,5m/s, miðlungs forhleðsla passar við 0,5 til 2m/s og þungt forhleðsla passar við mikinn-hraða og mikla-áhrifasviðsmynd yfir 2m/s.
Þriðja skrefið er að passa við járnbrautarbyggingu og forskriftarvíddir í samræmi við hreyfieiginleika, með áherslu á járnbrautarbreidd, magn sleðans, uppsetningaraðferð og hreyfihögg. Teinabreidd ákvarðar beint grunnburðargetu og stífleika. Breiðari teinar eru með hærri efri mörk álags og sterkari aflögunarþol, hentugur fyrir -þungan búnað. Þröngir teinar hafa framúrskarandi kosti af þéttri uppbyggingu og léttri þyngd, tilvalin fyrir lítinn nákvæmnisbúnað og fyrirferðarlítil sjálfvirkar einingar. Samsvörun á magni renna fylgir einnig sérstökum reglum. Einfalda-rennistillingar eiga við um stutt-högg og létt-hleðslubúnað fyrir einfalda uppbyggingu og lægri kostnað. Tvöföld-rennibraut eða fjöl-rennasamsetning er nauðsynleg fyrir langa-högg, sérvitringa-og mikið-álag, sem bætir snúningsstífleika á áhrifaríkan hátt, kemur í veg fyrir hristing og mótstöðu vinnuborðs og tryggir nákvæmni línulegrar hreyfingar.
Að auki er ekki hægt að hunsa rekstrarhraða og hröðunarbreytur búnaðar. Almennur-lághraðabúnaður getur uppfyllt kröfur með hefðbundnum línulegum kúluteinum án sérstakra burðargerðarkröfur. Fyrir búnað með hröðun sem er meiri en 2G og há-tíðni há-hraða gagnkvæma hreyfingu, er mælt með tvöföldum-raða fjórum-kúlubyggingarteinum. Þessi uppbygging er með samræmda streitudreifingu og sterka höggþol, sem dregur í raun úr titringi og hávaða við háhraðaaðgerð. Á meðan skal nægilegt öryggisbil vera frátekið á báðum endum höggsins til að koma í veg fyrir skemmdir á renniárekstrum af völdum of{11}}ferða. Í hefðbundinni hönnun er áhrifaríkt járnbrautarslag 50 til 100 mm lengra en hámarks rekstrarslag búnaðarins.
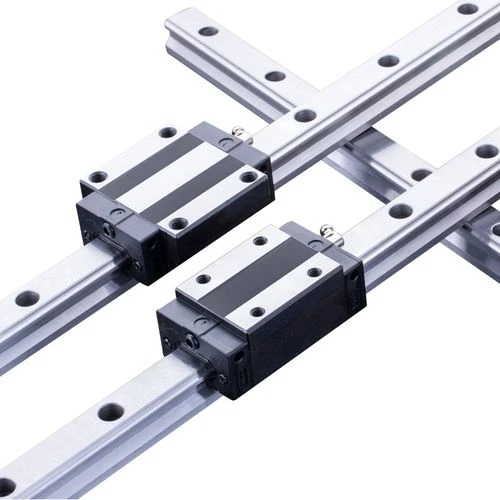
Flestir hönnuðir líta auðveldlega framhjá aðlögunarvali byggt á þjónustuumhverfi, sem er ósýnilegur lykilþáttur sem hefur áhrif á endingartíma og rekstrarstöðugleika línulegra teina. Jafnvel vel-hönnuð tein með fullnægjandi nákvæmni og hleðsluafköstum munu bila of snemma án aðlögunarverndar og efnisvals við erfiðar vinnuaðstæður. Fyrir vinnsluatburðarás með miklu ryki, viðarflísum og málmleifum, verður að nota lokaða rennibrautir með tvöföldu-lagi ryksköfum og völundarhúsþéttibúnaði. Hægt er að setja belg og sjónauka hlífðarhlíf ef nauðsyn krefur til að koma í veg fyrir að óhreinindi komist inn í brautarbrautina og forðast slit á boltum, stöðvun og óeðlilegan hávaða.
Fyrir rakt vinnsluumhverfi með skurðvökva, olíubletti og vatnsúða, þarf teina úr tæringarþolnu -efni með mikilli-vörn þéttingarbyggingu til að koma í veg fyrir ryð og fitubilun. Mælt er með ryðfríu stáli teinum eða teinum með sérstakri and-tæringarhúð fyrir strandsaltúða og efnafræðilega tæringaratburðarás til að draga verulega úr tíðni tæringarbilunar. Við vinnuaðstæður við háan-hita mun venjuleg smurfeiti kolefnis og bila hratt, svo nota skal sérstaka há-hitaþolna fitu. Á sama tíma mun varma aflögun járnbrautarinnar hafa áhrif á nákvæmni og það þarf að taka frá örlítið nákvæmnisuppbótarrými. Fyrir ryklausar-verkstæði og aðstæður með nákvæmum lækningatækjum, þarf sérstakar teinar með litla rokgjörn og ekkert ryk sem fellur af, ásamt hreinu-smurefni, til að forðast umhverfismengun.
Að lokum þarf val á járnbrautum að halda jafnvægi á kostnaði og síðar viðhaldsframmistöðu til að hámarka heildarkerfið. Nákvæmni búnaður skal forgangsraða nákvæmni og stífni með hæfilegri fjárfestingu í hágæða teinum. Almennur sjálfvirkur búnaður þarf ekki of miklar-færibreytur. Á þeirri forsendu að uppfylla kröfur um álag, nákvæmni og vinnuskilyrði ættu hönnuðir að forgangsraða alhliða gerðum með aðgengilegum fylgihlutum og þægilegu viðhaldi til að stjórna framleiðslukostnaði búnaðar á áhrifaríkan hátt. Að auki getur sameining járnbrautalíkön og forskriftir fyrir búnaðinn dregið úr tegundum varahluta og dregið úr viðhaldserfiðleikum og kostnaði. Ennfremur skal valið passa við uppsetningarviðmiðunina, að teknu tilliti til flatleika uppsetningaryfirborðs búnaðarins og samsetningarferlis. Forðastu ófullnægjandi uppsetningarnákvæmni sem vega upp á móti eðlislægri nákvæmni teina, sem leiðir til skerðingar á nákvæmni og rekstrarjöfnun.
Á heildina litið er línulegt járnbrautarval miklu meira en einföld vídd og gerð samanburðar. Það er kerfisbundið samsvörun sem samþættir álag, nákvæmni, hreyfieiginleika, vinnuumhverfi, kostnað og viðhald. Ef hætt er við reynsluhugsun um stakt val og að taka upp nákvæma samsvörun breytu og nákvæma aðlögun í samræmi við vinnuaðstæður getur það tryggt stöðugan-langtíma rekstur teina, hámarkað afköst búnaðar og dregið úr niðurtíma og kostnaði við að skipta um íhluti. Þetta er einnig lykilatriði til að stjórna kjarnagæðum í hönnun iðnaðarbúnaðar.